凌晨一点,注塑车间里一辆行车吊着一套两吨的模具在架子间来回找位置,模具科的灯全开着,值班的两个人翻着一本卷了边的登记簿对模具编号——这是某汽车内饰件注塑厂上系统前常见的夜班场景。这家厂52台注塑机两班倒,在册模具约3000套,最贵的一套内饰板模具造价近百万。模具就是这个厂的家底,但家底的账,长期记在几本Excel和几个老师傅的脑子里。
一、背景:52台机、3000套模具和三本对不上的Excel
这家厂的模具原来分三处记:模具科一本总台账记编号和存放位置,生产科一张排产表记每套模当月在哪台机上,修模组一本记录簿记修过什么。三本账各记各的,没人汇总。模具科王科长干了十几年,他的说法很直白:「模具在哪个架子我大概有数,但它打了多少模次、上次什么时候洗的模,得问修模组的老周;老周休假,就没人说得清。」
1. 模具和普通设备不一样在哪
厂里也想过把模具并进设备台账统一管,试了两个月放弃了。模具的损耗逻辑和机床完全不同:机床按年折旧,模具按模次损耗——一套模具的设计寿命是几十万模次,打到临界点就该中修大修,早了浪费、晚了报废在机上。它还会动:今天在这台机上,明天调到另一台,后天借给外协厂。按设备台账那套「一台设备一张固定卡片」的思路管模具,管得住静态属性,管不住动态模次。
2. 洗模保养全凭手感
按工艺要求,模具每跑满约5万模次要停机洗模,做防锈、查弹簧、看斜顶。实际上没人盯着模次数——注塑机的计数器各记各的,换模清零,累计模次散在52台机器里没人回收。什么时候洗模,看的是产品状态:塑件开始拉毛、飞边变大了,说明模具已经脏了、磨损了,才停机洗。等于用报废件当报警器。
二、卡点:一次报废在机上的事故把问题兜底翻出来
真正下决心,是因为一次事故。一套跑了接近设计寿命的模具,没人知道它已经到临界点,照常上机生产,生产中斜顶卡死,型芯拉伤,当场停机抢修。修复花了十一天,耽误的订单外发到同行厂代工,一来一回多花近二十万(该厂事后内部核算)。复盘会上把问题兜底翻出来,才发现三个窟窿一直开着。
1. 找模靠人肉,平均约40分钟
3000套模具分放在三个模具架区,登记簿上的位置是「东区三排」这种粒度,具体在哪一格、哪一层,靠记忆和现场翻找。白班熟手找一套模平均二十来分钟,夜班不熟的能翻四十分钟往上。行车吊着模具等、机台空着等,这些等待没人算过账,但都实打实吃掉了机时(该厂上线前一周内部抽样统计)。
2. 修模费是一笔糊涂账
修模组的记录簿记的是「3月12日,修2117模,换顶针」,工时、备件、外发加工费混在车间费用里,月底财务问「今年修模花了多少、花在哪几套模上」,没人答得上来。更麻烦的是报废评估:一套模具修还是换,全凭老师傅拍板,没有累计修模费用做依据——有些模三年修模费加起来早就够开一套新模,还在反复修。
3. 备模备件经常断供
顶针、弹簧、滑块这些易损件按说要有备模库存,但哪套模具用过哪个规格的顶针,记录簿上未必有。经常是修模拆开才发现备件规格对不上,临时找供应商定制,一等就是三五天。
三、动作:把3000套模具的履历搬进系统
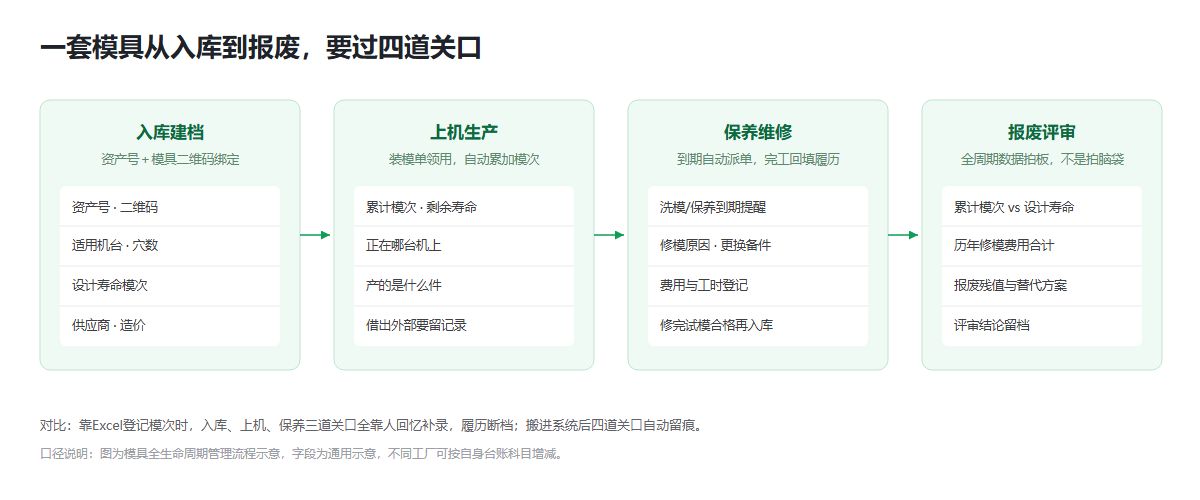
厂里最后选了低代码路线自己搭,模具科、修模组、生产科各出一个人,加上搭贝的实施顾问,前后一个月上线。核心思路就一句话:给每套模具建一张跟着它走一辈子的履历卡。整套方案的功能骨架,和市面上模具管理系统这类成熟应用是同一套逻辑,厂里在此基础上按自己的科目做了加减。
1. 第一步:建档贴码,三本账并成一户
先做最累的活:以模具科总台账为底,把3000套模具逐一核对建档。每套模具一个资产号,档案里记适用机台吨位、穴数、设计寿命模次、造价、供应商、存放位置到「区—排—层—格」。每套模具挂一枚二维码钢牌,铆在模脚上。扫码就是这套模具的身份证,三本Excel的历史数据按资产号并户进来,第一次实现了「一套模具一个户口」。
2. 第二步:模次自动累加
模次回收是整个系统的地基。厂里52台注塑机新旧不一,新机器有数据接口的,每个班次末自动回传计数;老机器没有接口的,退而求其次用换模单和报工单反算:每次换模时录一次机台计数器读数,两个读数的差就是这套模这一段的模次。数据颗粒度到班次,虽然不如自动采集精细,但比原来「换模清零、累计没人要」强了不是一个量级。累计模次、剩余寿命比例,扫码即在屏幕上。
3. 第三步:保养到期自动派单
按模次设保养规则:每满5万模次触发洗模工单,到设计寿命的80%触发中修评审。工单派到修模组手机上,注明模具位置、上次保养记录、上次换过的备件。修完回填:换件明细、工时、费用、试模结果。这些回填不是走形式——它们直接写进这套模具的履历卡,成为下一次修模和最终报废评审的依据。
4. 第四步:备模备件跟着履历走
每套模具的常用易损件规格登记在档案里,形成「这套模具要备什么」的清单。备件库设置安全库存,低于警戒线自动提醒补货。修模组再也不用拆开模具才发现规格不对——扫码先看档案,备件有没有、在哪个货架,一步到位。
四、对比:上线六个月后的数据变化
系统跑了六个月,厂里按内部统计口径做了一次前后对比(上线后6个月 vs 上线前6个月):
| 指标 | 上线前 | 上线后 | 口径 |
|---|---|---|---|
| 找一套模具的平均时间 | 约40分钟 | 约5分钟 | 上线前一周抽样、上线后6个月均值,内部统计 |
| 月均突发停机(模具原因) | 约11次 | 约6次 | 内部统计 |
| 修模总费用 | 基线 | 降约三成 | 财务口径,前后各6个月对比 |
| 模具年度盘点耗时 | 约3天 | 1天内 | 内部统计 |
几组数字里含金量最高的是修模费降三成:一部分来自保养前置——该洗的模按时洗了,小磨损不再拖成大修;一部分来自报废评审有了依据,三年修模费累计超过新模造价六成的,直接申请开新模,不再无限修补。厂里设备条的负责人还算过一笔账:按当前模次曲线推算,主流模具的实际寿命能延长约一成(估算值,待满一年验证)。
五、复盘:这个厂踩过的三个坑
回看整个项目,有三条经验值得抄走。
1. 别追求一步到位的自动采集
项目初期方案里写的是「52台机全部自动回传模次」,实施时发现老机器改造成本高、周期长,卡在这一步系统就上不了线。后来改成「新机自动、老机换模录读数」的混合方案,先让数据流跑起来。数据颗粒度粗一点没关系,持续积累比一步到位更重要。
2. 履历卡的价值在回填纪律
系统上线只是给了模具一个「户口」,户口里有没有内容,看的是修模师傅每单回填的纪律。厂里把这事儿和修模组的绩效挂钩:工单不回填闭环,当月考核扣分。头两个月还有人情分,第三个月开始较真,数据才实起来。
3. 报废评审要拉上财务一起看
以前报废是模具科说了算,现在评审会拉上财务,把累计修模费、剩余寿命、新模造价、在制订单摊在一张表上拍板。第一年就否掉了两套「修习惯了的」老模——单看每次修模都不贵,拉出三年累计费用一算,早超新模半价。这类落在设备管理解决方案里其实就是个报表配置的事,难的是把财务拉进流程这个动作本身。
这个厂后来把同样的思路复制到了夹具和工装上。模具管理的本质不是多了一套软件,而是让每一套模具从进厂那天起就有一份说得出、查得到、算得清的完整履历——家底清楚了,钱花在哪里、省在哪里,自然就清楚了。
常见问题解答
Q1:注塑机没有数据接口,模次还能自动统计吗?
可以退而求其次:每次换模时录一次机台计数器读数,两次读数的差就是这套模具这一段的模次。颗粒度到班次,精度不如自动回传,但持续积累后做保养触发和寿命评估完全够用。新机器有接口的可以自动回传,新旧混合方案是最常见的落地形态。
Q2:模具履历卡上应该记哪些内容?
静态档案记资产号、适用机台吨位、穴数、设计寿命模次、造价、供应商、存放位置;动态履历记累计模次、每次上机记录、洗模保养记录、修模记录(原因、换件、工时、费用)、借出外协记录。核心原则是一次事故、一次保养都留痕,报废评审时全程可回溯。
Q3:模次统计和泛设备台账管理有什么区别?
普通设备台账管的是静态资产:编号、位置、责任人、检修日期。模具的核心变量是模次——损耗按模次累积、保养按模次触发、报废按模次评估,而且模具高频移动、跨机台共用。只做资产登记不管模次的台账,对模具管理来说只完成了两成工作量。
Q4:洗模保养的模次间隔怎么定?
常见做法按模具类型和塑料原料定:普通原料5万模次左右洗模一次,玻纤增强、阻燃、PVC这类对模腔磨损和腐蚀大的原料,间隔要缩短。具体数值建议参考模具供应商的手册,再结合塑件状态(飞边、拉毛)在系统里调校,跑半年形成自己的标准。
Q5:备模备件怎么管才不会修模时断供?
把每套模具的易损件规格(顶针、弹簧、滑块等)登记进模具档案,形成一模具一清单;备件库按清单设安全库存,低于警戒线自动提醒补货。修模前先扫码查档案,备件规格、库存位置一目了然,避免拆开模具才发现规格不对。
Q6:小厂只有几十套模具,值得上系统吗?
几十套模具靠Excel勉强能管,但模次统计和保养提醒建议尽早做——模具损耗不会因为厂小就放慢。可以先上轻量方案:二维码加手机扫码看履历、换模录读数、保养到期提醒,三个功能就够用,成本不高,等模具过百套再扩展报废评审等功能。