一批三万米的坯布进厂,检验员老金按老习惯抽了两卷看了头尾,签了合格。二十天后成品出货,客户反馈色差布面上百米——倒查发现疵点在坯布阶段就有,染色工序把破洞放大成了批量性疵布。客户索赔、返工、补货,一场事故下来这单利润全灭。这是某梭织面料印染厂(年产能约 4000 万米,下游为品牌服装代工厂)2024 年的典型事故,也是它启动质量数字化改造的直接导火索。
一、印染厂的质量困局:来料漏检,损失放大十倍
印染的质量链条有个残酷特性:坯布阶段一个几毫米的疵点,经过染色、定型、后整理,会放大成整匹的批量问题。行业里常说法是「来料漏检一块钱,成品损失十块钱」(行业经验口径,定性说法)。
1. 纸质检验单:查得到记录,查不到依据
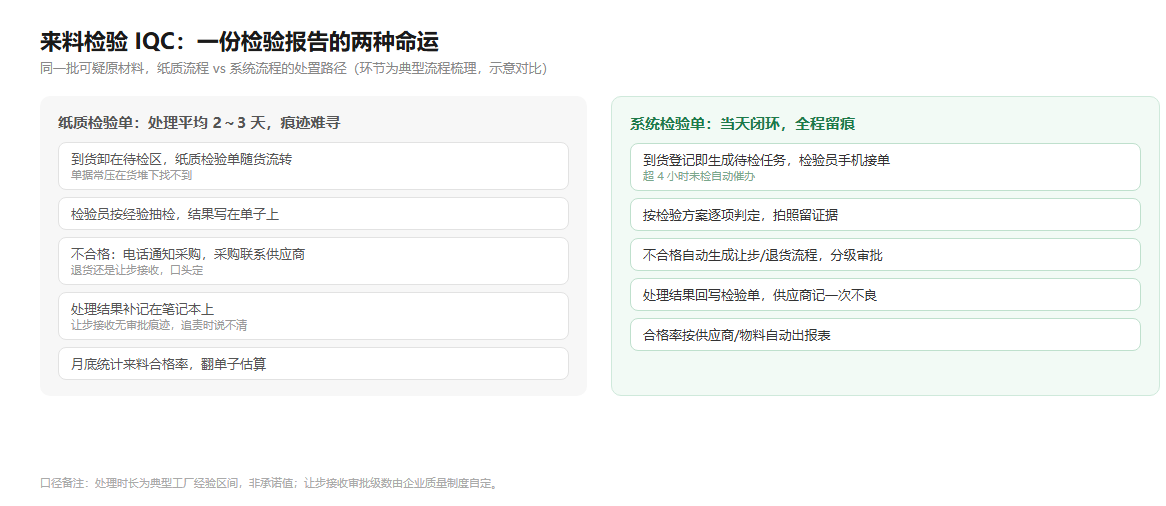
上线前该厂的来料检验(IQC)是纸质检验单:检验员手写抽查结果、主管签字、单据入柜。问题在两处——检验标准在老师傅脑子里,不同人抽检比例和判定松紧不一;检验单上只有「合格」两个字,查不到验布位置、疵点分布这些过程信息。出了争议,供应商不认,厂里也拿不出硬依据。
2. 批次混用:出了问题倒不动源头
坯布入库按供应商大堆存放,生产领用时批次混用。成品出问题要倒查坯布批次时,往往发现同一缸里用了两家的纱织的布,责任切割不清,供应商赔偿谈判每次都拉锯。2024 年该厂的质量事故复盘(内部统计):约三成客诉的根因在坯布来料,但真正向供应商索赔成功的不到一半。
二、改造方案:给来料检验装上数据和牙齿
2025 年初,该厂在搭贝低代码平台上搭了质量管理应用(该客户实施记录:配置加试运行约一个月),核心是三件事:检验标准数字化、不合格处置流程化、批次追溯结构化。
第一步:检验标准做成系统内的判定规则
把分散在几位老师傅脑子里的验布标准整理成结构化规则:不同克重、成分的坯布对应不同的抽检比例(按 GB/T 2828 抽样标准的简化版)、疵点分类(破洞、断经、油污、稀密路)和 AQL 判定值。检验员在移动端按表单逐项检,系统自动判定合格与否——判定权从「人的手感」换成「规则的一致性」。
第二步:不合格品自动拦截,让步接收走审批
检验判不合格的批次,系统自动挂起、不能入库投产;确需让步接收的(如轻微疵点可走漂白品种),走线上审批并由销售确认风险。上线前「口头让步、事后扯皮」的路被制度性堵死。改造后前三个月(该客户内部数据),来料不合格批次 100% 留下影像与判定记录,供应商争议时厂方第一次拿得出完整证据链。
第三步:坯布批次一缸一档,双向追溯
坯布入库按批次赋码,染色排缸时记录每缸用的坯布批次,成品检验按缸归集。客户投诉某缸色差,两分钟内倒查出这缸布的全部坯布批次和供应商(该客户上线后实测),索赔谈判从「猜」变成「指认」。正向也通:某供应商某批次纱有问题,能立刻锁定它流向了哪些缸、哪些订单,主动拦截而不是等客诉。
三、八个月后的成绩单
该厂 2025 年 4 月全面上线,年底复盘的数据(该客户 2025 年内部统计):
| 指标 | 上线前(2024) | 上线后(2025) |
|---|---|---|
| 客户质量投诉次数 | 年均约 50 起 | 降约 4 成 |
| 坯布来料类客诉占比 | 约三成 | 降至约一成半 |
| 供应商索赔成功率 | 不足一半 | 超八成 |
| 一次交检合格率 | 约 88% | 提升 6 个百分点 |
数字之外的变化:质量例会从「追责任」变成「看分布」——疵点分类数据沉淀后,采购发现某两家供应商的油污疵点显著偏高,整改无果后调整了采购份额。质量管理第一次反过来影响了供应链决策。
四、踩坑与经验
三个月的实施里三个坑,值得同行参考。
1. 标准整理比系统配置更费劲
把老师傅的验布经验翻译成规则表用了两周,远超系统配置时间。但这一步恰恰是价值所在——标准不落成文字和规则,数字化只是把混乱搬到线上。
2. 检验员抵触「按表单填」
初期检验员嫌逐项填报慢。对策是把疵点分类做成快捷点选、常用判定模板化,单卷检验录入压到一分钟内;同时把「漏检追责」改为「拦截奖励」——拦下不合格批次有奖,检验岗位从背锅侠变成守门员,抵触自然消散。
3. 让步接收别做成一刀切
最早版本把不合格品全部拦死,生产急单被卡住骂声一片。后来加上分级让步:轻微疵点授权生产主管确认放行、重大缺陷必须质量总监批。制度有了弹性,才守得住刚性。
五、对同类工厂的启示
印染和纺织加工企业的质量数字化,性价比最高的切入点就是来料检验——它处在损失放大的源头,改造范围小(一个岗位、一套标准)、见效周期短(一个季度可见数据变化)。需要的检验标准、不合格处置、批次追溯能力,在质量管理系统的 IQC 模块里都是现成配置;想连染色进度一起管的,可以看生产跟踪类应用的做法。老金现在验布带着平板,他说不上来什么数字化理论,只知道一条:这卷布有没有问题,现在他说了算之前,规则先说了算。
1. 质量数据的复利:从判定到供应链
这个案例里最容易被忽略的收益是数据复利:疵点分类数据沉淀半年后,采购份额、供应商考核、甚至工艺参数调整都有了依据。质量系统上线时买的是「拦截能力」,用了一年以后发现真正的回报是「决策数据」——这个复利效应在质检数据结构化的工厂里普遍成立(多个实施案例的共性观察)。
2. 中小工厂别贪大求全
这家厂的改造范围始终控制在来料检验一个环节,过程检验和成品检验当时都没动——不是不重要,是先把根子上的来料问题解决。中小工厂质量数字化最常见的失败原因是贪大:一上来想管全过程,标准没梳理清就上系统,最后两头都没做好。先抓最大损失源,跑出效果再扩展,是经过验证的节奏。
3. 别忘了把结果告诉供应商
上线后该厂每季度给主要供应商发一次质量数据报告:疵点分布、批次合格率、索赔记录。供应商第一次看到自己的数据被这样记录,整改积极性远高于口头交涉——数据面前,谈判类的话都不用说了。这也是质量数字化对外的高阶用法:把内部工具变成供应链管理语言。
常见问题解答
Q1:印染厂为什么要优先数字化来料检验?
印染的质量损失有放大效应:坯布疵点流入染色后整批报废,来料漏检的损失通常放大十倍量级。IQC 改造范围小、见效快——一家面料厂上线 8 个月客诉降约 4 成,坯布类客诉从三成占比降到一成半。
Q2:检验标准怎么从老师傅经验变成系统规则?
把验布标准结构化:按坯布克重、成分设定抽检比例,疵点分类型(破洞、油污、断经等),设定 AQL 判定值。系统按规则自动判定,消除不同检验员之间的松紧差异。这一步整理时间通常比系统配置还长,但价值最大。
Q3:不合格来料怎么处理不耽误生产?
分级让步机制:轻微疵点由生产主管确认放行、重大缺陷由质量总监审批,全部留痕。一刀切拦截会卡住急单引发抵触,有了弹性的让步流程,拦截制度才执行得下去。
Q4:批次追溯具体怎么落地?
坯布入库批次赋码,染色排缸记录每缸用布批次,成品检验按缸归集。投诉时按缸号倒查供应商只需几分钟;供应商某批次有问题时,也能正向锁定流向的订单主动拦截。
Q5:供应商不认账怎么办?
靠证据链:检验时的照片、验布位置、疵点分类、判定记录全部留档,让步接收有审批痕迹。有面料厂上线后供应商索赔成功率从不足一半提升到八成以上,谈判从猜变成指认。
Q6:检验员抵触系统填报怎么解决?
两个办法:录入做到快捷点选、模板化,单卷录入压到一分钟内;考核导向从「漏检追责」改为「拦截奖励」,让检验岗位从背锅角色变成守门员,抵触会自然消散。