五金加工这个行当,订单碎、工序杂、交期紧。一个中型加工厂同时在跑的可能有五六十张订单,每张都要走下料、冲压、焊接、打磨、喷涂、装配好几道工序。车间主任最怕的两句话:业务员问「我那单到哪道工序了」,老板问「周五能不能交」。答这两句话的传统方式是下车间挨个工位问,或者翻一堆流转卡。这篇讲的就是怎么用工序小工单把这个场景管起来。
一、五金车间的进度黑洞在哪里
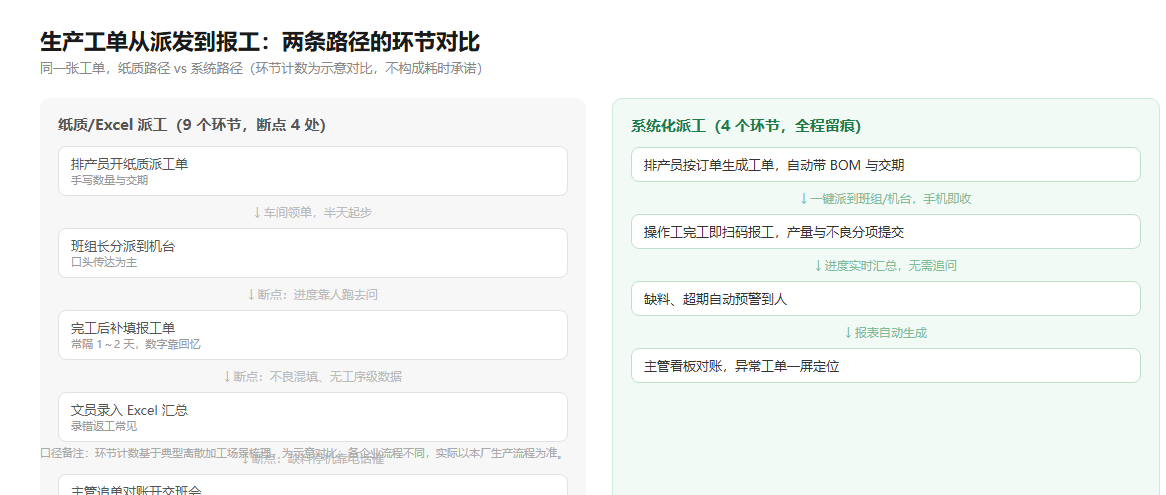
去加工厂调研,见得最多的画面是:每台冲床旁边钉一块铁皮板,夹着一沓流转卡,卡上手工写着数量和日期。这套方式的问题不是「乱」,而是数据进不了任何人的视野。
1. 进度靠腿和嘴
业务员想知道订单进度,要么自己下车间翻卡,要么打电话问车间主任,车间主任再问班组长。一个进度查询来回半小时,问到手的还是昨天的数。碰上急单,一天问三遍,车间烦、业务也烦。
2. 报工靠月底补
计件工资靠报工数字,但工人忙着干活,谁也不愿意每做一批就填一次单子。结果就是月底集中补填,凭记忆写数,误差大、争议多,工资核算那几天班组长天天在「对数」。
3. 异常没人知道
某道工序报废率高、某个模具坏了在等修,这些信息只存在于当事人脑子里。上道工序做完了堆在下道,下道的人不知道;下道缺料停工了,上道还在猛做。等暴露出来,交期已经没了。
这三件事叠加的后果,就是管理全靠问:问班组长、问老师傅、问昨天值班的人。人一请假,信息就断线;订单一多,谁也记不全。
二、方案总览:一张工单贯穿全部工序
核心思路不新鲜:把「订单—工序—人—数」这四样东西用一张电子工单串起来。落地用的是生产小工单这类轻量方案,不动设备、不搞 MES 大工程,两周内能跑起来。如果后端还想拉通库存和成本,也可以在同一个低代码平台上叠加进销存和成本模块,数据天然共库,不用再接一次接口。
| 模块 | 解决什么 | 对应痛点 |
|---|---|---|
| 工序库 | 产品工序路线标准化 | 每单工艺各说各话 |
| 派工单 | 任务到人、交期到时 | 口头派活、责任不清 |
| 扫码报工 | 做完即报、数量即录 | 月底补填、数字失真 |
| 进度看板 | 订单—工序—数量实时可见 | 进度靠腿问 |
| 异常上报 | 报废、待料、待模即时暴露 | 异常埋在个人脑子里 |
三、四步搭建:从工序库到看板
第一步:建工序库(2~3 天)
把常做产品的工序路线整理成标准模板:下料→冲压→焊接→打磨→喷涂→装配。新订单进来选模板一键生成整串工序工单,不用每次手敲。产品型号多的厂,先覆盖出货量前 80% 的型号,别想着一次建全。
第二步:派工到人(1~2 天)
派工单明确四个要素:谁干、干哪道、多少件、什么时候要。班组长在手机上派,工人收到就是自己的任务清单。传统模式的「口头派活+黑板记事」在这一步被替代,责任边界清清楚楚。
第三步:扫码报工(关键环节)
每张工单一个二维码贴在流转卡或料架上,工人做完一道,手机扫码报合格数和报废数,10 秒搞定。这步是成败关键——录入足够轻,工人才肯配合。某 60 人五金厂的实测(该客户上线后统计):工人日均花在报工上的时间约 5 分钟,而此前班组长月底集中录单要花 40 分钟还常录错。
第四步:进度看板与异常上报(2~3 天)
看板按订单维度展示各工序完成率,业务员自己查,不再打扰车间。异常上报做成了报工界面里的一个按钮:报废超阈值、待料、待模具,随手一报,车间主任手机上立刻弹出来。
四、上线后发生了什么
还是那家 60 人的厂,上线 3 个月后的内部数据:
- 订单进度查询从平均半小时(含下车间)降到看板 1 分钟内自助查看;
- 月底计件对数争议从每月十几起降到两三起,报工数字当天闭环;
- 交期达成率提升约三成,主要来自异常提前暴露——待料和模具故障的平均响应时间从「下次碰面才知道」变成当天。
有几个细节值得说。第一周工人都嫌麻烦,班组长带头每天报,第二周就习惯了——因为月底工资第一次不用吵,工人反而成了最拥护系统的人。业务员的变化也明显:以前不敢接急单,怕车间顶看不住;现在接单前先看一眼各工序的排满程度,敢承诺交期了。
还有一个意外收获:喷涂工序的报废率长期在 6% 上下,以前没人注意。看板按工序拉出报废趋势后才发现是两家供应商的粉体质量不稳,换掉一家之后报废率降到了 3% 以内。这种问题在纸质流转时代永远发现不了,因为数据从来没被记录过。
车间主任的反馈很实在:以前他是个「人肉路由器」,所有信息从他嘴里过;现在信息自己跑,他只在异常的时候出手。这大概就是小工单方案对一线管理者最大的价值。
五、三个选型提醒
挑这类工具时给三条实在建议。
- 别上来就谈 MES。中小五金厂要的是进度透明和报工留痕,不是设备联网和数据采集全套。重系统落地周期长、一线抵触大,很多厂买了 MES 最后只用了个报工模块。
- 手机报工优先于工位机。车间环境装终端机成本高、维护烦。现在工人人手智能机,扫码报工的采纳门槛比想象中低得多。
- 先跑一个班组再铺开。选订单结构典型的一个班组试点两周,把报工动作用顺手了再全厂推,返工成本最低。
六、跟其他系统怎么衔接
工单管的是车间执行,往前接订单、往后接库存和工资,接口想清楚了才不会成了孤岛。
1. 往前:订单驱动工单
业务员接单录订单,系统按工序模板自动展开成整串工序工单,订单交期变化时工序交期联动顺延。这样业务员看到的就是一张订单的全景进度,不用再关心工序细节。
2. 往后:报工联动计件工资
报工数字直接作为计件工资的核算依据,月末一键汇总到人。前面说的那家厂,以前班组长每月花两天算计件,现在半小时出表,争议也少了——因为每一笔都有时间戳和数量记录,而不是月底凭记忆补的。
3. 旁边:报废数据反哺质量
报工时顺手记的报废数,按工序、按人、按产品累积下来,就是现成的质量分析素材。哪道工序报废常年偏高、哪个模具该修了,数据会自己说话。很多厂上线前从没算过工序级报废率,上线三个月第一次看清了真正在亏钱的地方。
说到底,小工单管的是车间里最朴素的三件事:干了什么、干了多少、卡在哪。这三件事清楚了,业务员不催、老板不慌、工人的计件工资也不用月底吵。工具不重要,重要的是让每道工序的数字在发生的那一刻就流动起来。
常见问题解答
Q1:工人不会用智能手机怎么办?
实际推广中扫码报工的操作被设计成两步:扫码、填数字,工人普遍 10 秒内完成,年龄大的工人照常可用。关键是报工界面越简单越好,别放多余字段。
Q2:生产工单系统和 MES 有什么区别?
MES 重在设备联网、数据采集和排产优化,适合大型自动化工厂;生产小工单只管任务流转、报工和进度,不接设备,上线快、成本低,适合中小加工厂先解决透明度问题。
Q3:订单工序每单都不一样怎么建模板?
按出货量前 80% 的产品建标准模板,长尾订单手工调整工序。模板只求覆盖主力订单,不为少数特殊单增加全员使用负担。
Q4:报工数量造假怎么防?
报工留痕加下道工序校验:下道接收数量若与上道报工数不符,差异自动标红。再加上班组长抽检,实际运行中报工准确率普遍能稳定在九成以上。
Q5:上线大概要多久,影响生产吗?
典型节奏是 2 周内跑通:工序库 2~3 天、派工 1~2 天、报工与看板各 2~3 天。全程不碰设备,用手机操作,不停产。
Q6:小五金厂有必要上工单系统吗?
看痛点:如果经常被客户催进度、月底计件对数吵架、交期延误频发,小工单系统投入小见效快;如果订单单一工序简单,纸质流转卡也够用。
Q7:工单数据能用来算工序成本吗?
可以。报工数字乘以工序计件单价就是直接人工成本,再叠加材料领用和分摊费用,就能算出单张订单的工序级成本。很多厂上线后第一次能说清哪类订单赚钱哪类亏钱。